
В своей основе металлургическое производство устроено просто: измельчить руду, отделить примеси и получить металл. На практике каждый из этих этапов включает десятки взаимосвязанных процессов и работу огромных агрегатов. Если правильно выставить параметры, производство будет быстрым, а металл — качественным.
Пит-стоп металлургии: как компьютерное моделирование превращает эксперименты в технические решения
В печах взвешенной плавки — 1500 °C, во флотомашинах — едкие химикаты, в шаровых мельницах — десятки тонн руды и стальных шаров. Заглянуть внутрь работающего агрегата невозможно, датчики тоже справляются не везде. На помощь приходит математическая модель. Компьютерное моделирование позволяет детально воссоздать, измерить и визуализировать сложные физические процессы: движение твердых крупиц, жидкостей и газов в экстремальных условиях. Разберемся, как специалисты «Норникеля» создают модели металлургических агрегатов и превращают виртуальные эксперименты в реальные технические решения.
Фото пресс-службы
Команды Формулы-1 экономят миллионы на виртуальных продувках болидов. Металлурги делают то же самое: сначала «прожигают» сценарии на цифровых моделях, потом обновляют реальные агрегаты.
Гонка за эффективностью
Экспериментировать с параметрами на действующих машинах — значит рисковать техникой и замедлять работу линии. Более того, на перебор всех возможных режимов уйдет немало времени. Компьютерная симуляция дает возможность тестировать самые экстремальные решения.
Под капотом симуляции
Первый ключевой компонент компьютерной симуляции — точная геометрическая модель машины. Виртуальную копию агрегата инженеры создают по чертежам и результатам 3D-сканирования. Сканер дает детальные очертания внутренних компонентов. Например, ребер на внутренней поверхности барабанов мельниц, где руда измельчается до состояния пыли.
Второй ключевой компонент симуляции — набор математических методов, которые описывают процессы внутри машины. Вычислительная гидрогазодинамика CFD (Computational Fluid Dynamics) позволяет смоделировать потоки жидкостей и газов. Метод дискретных элементов DEM (Discrete Element Method) — поведение сыпучих сред. Вместе они описывают почти любую ситуацию, где движутся жидкости, газы или сыпучие материалы, идет теплообмен или протекают химические реакции, — то есть большинство процессов металлургии.
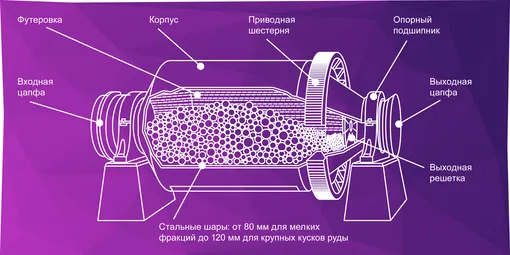
Схема устройства шаровой мельницы
Возьмем, к примеру, измельчение руды в шаровых мельницах. Внешне шаровая мельница напоминает барабан гигантской стиральной машины диаметром 4-10 метров и длиной 5-8 метров. Примерно до половины он заполнен стальными шарами диаметром 8-12 сантиметров. Для сравнения: у теннисного мяча диаметр 6,7 сантиметра. На производстве мельницы работают каскадом. В каждой перемалываются десятки тонн руды в разных режимах. Отличаются скорость вращения, размер шаров, материал внутреннего покрытия. В первую мельницу загружают крупные фрагменты размером около 10 сантиметров, из последней выходит порошок крупностью 45 микрон (ширина детского волоса), перемешанный с водой. Смесь руды с водой называют пульпой.
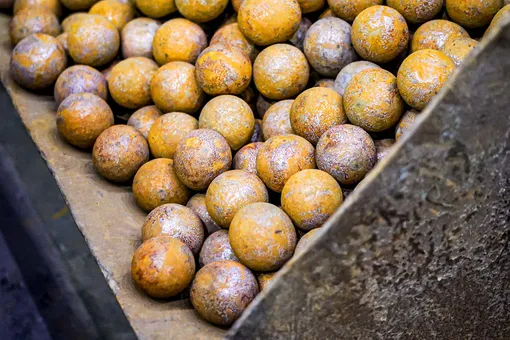
Шары для мельницы
Компьютерная модель процесса измельчения должна учитывать геометрию барабанов и движение трех сред: металлических шаров, воды и частиц руды, размер и число которых меняются со временем. У каждого объекта свое уникальное поведение, масса и твердость. Качество предсказаний симуляции зависит детальности 3D-модели агрегата и того, насколько точно заданы параметры шаров, руды и воды. Поэтому перед промышленным применением симуляция проходит три обязательных этапа: подготовку входных данных, калибровку и верификацию.
Пит-стоп: калибровка и верификация
Качество входных данных — фундамент работы модели. Параметры режимов, вроде частоты вращения, величины загрузки и других технических характеристик, берут из конструкторской документации и многолетней практики эксплуатации. Свойства материалов определяют экспериментально в лабораториях.
На этапе калибровки результаты расчетов сравнивают с реальными параметрами работы в разных режимах эксплуатации. Энергопотребление считывают по датчикам, а измельченную руду проверяют в лаборатории. По результатам измерений видно, насколько верно компьютерная модель описывает измельчение.
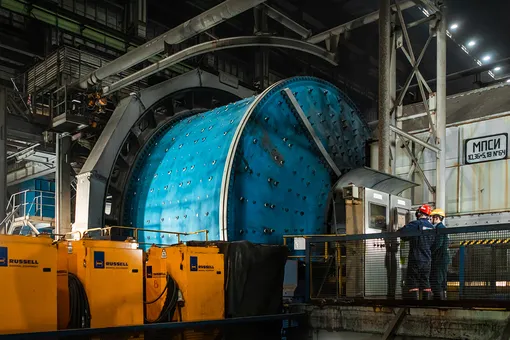
Шаровая мельница
Затем модель проверяют на режимах и данных, не использованных при калибровке. Если расчеты подтверждаются в пределах заданной погрешности, модель считается верифицированной — и ее начинают использовать на производстве.
Трофеи: что уже работает на производстве?
-
Футеровка для шаровой мельницы. Футеровка — защитная облицовка барабанов. От геометрии этой внутренней «брони» зависит эффективность измельчения и долговечность покрытия. Раньше инженеры проектировали футеровки, исходя из теоретических соображений, теперь тестируют в компьютерной модели. В начале следующего года смоделированную футеровку начнут применять на Норильской обогатительной фабрике.
-
Фланцы для горелок печей взвешенной плавки. С помощью верифицированной газодинамической модели инженеры «Норникеля» спроектировали новые фланцы. Эта деталь задает направление и геометрию факела печи. Чем устойчивее получаются вихри горячих газов, тем лучше плавится измельченная металлическая пыль. Отпечатанные на 3D-принтерах новые фланцы уже работают в печах компании.
-
Узел примыкания аптейка для печей взвешенной плавки. Аптейк — газоход, через который выводится расплавленный продукт. Там часто образуются твердые наросты (настыли), которые мешают движению газа в печи. На узлах новой формы медленнее образуются настыли.
-
Новая конструкция аэрационного узла во флотомашине. Эти узлы — нечто вроде больших вращающихся форсунок в джакузи. Чем лучше они распределяют пузырьки воздуха в емкости, тем эффективнее крупинки металлосодержащих минералов всплывают на поверхность пеной. На практике же в «бассейне» диаметром 4-10 метров часто образуются застойные зоны, которые сложно выявить — датчики не выдерживают едкой среды. С помощью компьютерного моделирования инженеры изучили физику процесса и придумали новые аэрационные узлы. Усовершенствованные детали уже работают во флотомашинах обогатительной фабрики Кольской ГМК в Заполярном.
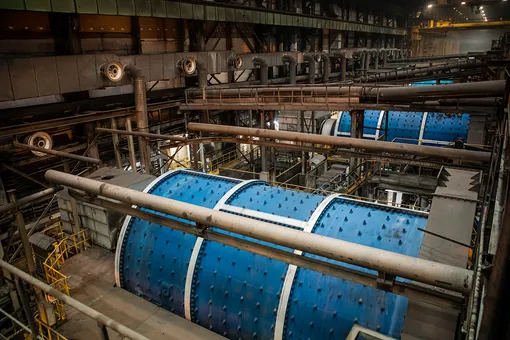
Шаровые мельницы
Бокс команды: мощности и технологии
Работа компьютерных симуляций подразумевает решение миллионов уравнений, а это требует серьезных вычислительных мощностей.
В будущем моделирование физических процессов сможет работать в связке с искусственным интеллектом. Практика показала, что программы-«предсказатели», основанные на машинном обучении, справляются точнее человека, когда нужно учитывать множество параметров. Сегодня такие цифровые советчики помогают подстраивать работу мельниц, флотомашин и других агрегатов. Создание ИИ, который сможет работать с компьютерными моделями металлургических процессов, начнется со сбора качественной обучающей базы данных.
Загружаем