
Сам по себе лазерный луч – это пучок света, точно сфокусированный на площади очень маленького размера, из-за чего материал быстро нагревается, плавится или испаряется. Дальше все зависит от задачи: луч ведут по траектории и разрезают лист металла, направляют в одну точку и «сверлят» отверстие, так же можно сваривать детали, гравировать или наносить маркировку, выращивать сложные конструкции слой за слоем.
Лазер в деле: как современные технологии меняют российское станкостроение
Лазерный луч, диаметр которого сопоставим с толщиной человеческого волоса, способен разрезать сталь, сделать сотни микроскопических отверстий в лопатке турбины и буквально вырастить деталь из металлического порошка. То, что еще полвека назад казалось научной фантастикой, сегодня стало одним из ключевых инструментов работы для предприятий. А развитие лазерных технологий сегодня поддерживается национальным проектом «Средства производства и автоматизации».
Архив пресс-службы
Как лазер становится инструментом
В этом главное преимущество лазера для промышленности: он мощный и очень точный. Один и тот же процесс легко повторить и получить одинаковые детали. Причем лазер справляется не только с металлом, но и со стеклом, камнем, полимерами. Особенно это важно в авиации, космосе и микроэлектронике. Но сделать станок на базе таких технологий непросто. Нужно разработать оптику, механику, электронику и программу управления, подобрать комплектующие и отработать сам процесс.
Именно на такие этапы, от исследований и опытных образцов до закупки деталей, направлены меры поддержки нацпроекта «Средства произ- водства и автоматизации», который курирует Минпромторг России. Ими активно пользуются российские компании.
Продолжение ниже
Видео
Продолжение
От 3D-печати до деталей для авиации
АО «Лазерные системы» при поддержке Минпромторга России вывело на рынок промышленные 3D-принтеры, печатающие металлом по технологии SLM: лазер слой за слоем плавит порошок, формируя деталь. Так создают конструкции, которые трудно или невозможно получить традиционными способами.
Отечественные производители получают субсидию, компенсирующую скидки для покупателей их продукции. В 2025 году и АО «Лазерные системы» воспользовалось такой мерой поддержки.
«За счет мер государственной поддержки в форме субсидий удается сократить время разработки, повысить качество продукции, увеличить количество производимых моделей и обеспечить наилучшее ценовое предложение. В перспективе же целевые меры поддержки, конечно, положительно влияют на укрепление технологического лидерства страны», — отмечает Алексей Ким, директор департамента аддитивных технологий АО «Лазерные системы».
Еще один пример – ООО «ВПГ Лазеруан», отечественный разработчик волоконных лазеров и высокотехнологичного лазерного оборудования. Компания создает большой многолазерный комплекс для аддитивных технологий: 16 лазерных излучателей работают одновременно в поле построения 1000 х 1000 х 1000 мм. Это позволяет выращивать детали массой до 900 кг – для авиации, судостроения, энергетики и двигателестроения. Благодаря многолазерной схеме печать идет в 10-12 раз быстрее, чем на обычных однолазерных установках. Аналогов такой машины в России нет.
По нацпроекту «Средства производства и автоматизации» компания получила субсидию на проведение НИОКР заказчика по разработке специализированного оборудования. Средства господдержки компания направила на развитие компетенций, разработку узлов и отработку процесса. Серийный образец планируют представить в 2028 году.
Когда точность превыше всего
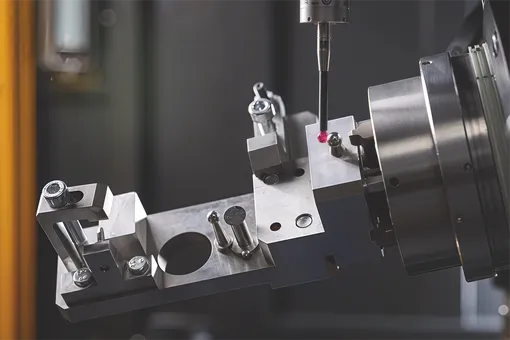
Иногда задачи требуют комбинации методов. ООО НПЦ «Лазеры и аппаратура ТМ» благодаря субсидии на проведение НИОКР реализовало три сложных проекта. Субсидия покрыла 60% затрат на них. Главный результат – пятикоординатный станок для обработки лопаток авиадвигателей, который сочетает лазерную и электроэрозионную технологии. Точность позиционирования станка составляет 10 мкм, а повторяемость — 5 мкм.
Одна из главных задач станка – делать охлаждающие отверстия в лопатках из жаропрочных никелевых сплавов с теплозащитным покрытием. Причем весь процесс можно выполнить за один этап и в автоматическом режиме. Станок также сам находит и вскрывает отверстия, которые оказались закрыты частицами металла.
Это заметно изменило и сам процесс производства. Брак удалось сократить с 30 до 3%, общее время обработки — вдвое, а поиск и вскрытие отверстий теперь занимают в четыре раза меньше времени. Кроме того, станок умеет обрабатывать отверстия некруглой формы и позволяет сократить число промежуточных операций и перемещений деталей между цехами.
Работу удалось завершить всего за два года — примерно вдвое быстрее, чем заняла бы разработка без субсидии. Больше полугода ушло только на макетирование и документацию, над которыми трудились десять инженеров. Отдельно создавали ключевые узлы, которых в стране раньше не производили: электроэрозионный генератор, модуль инструмента, конструкцию станка и систему управления. Сегодня технология уже вышла за пределы опытного образца: шесть таких станков работают в ПАО «ОДК-Сатурн».
Загружаем